Artykuł sponsorowany
Jak opisać zamówienie, by przygotowany element miał właściwy poziom obróbki
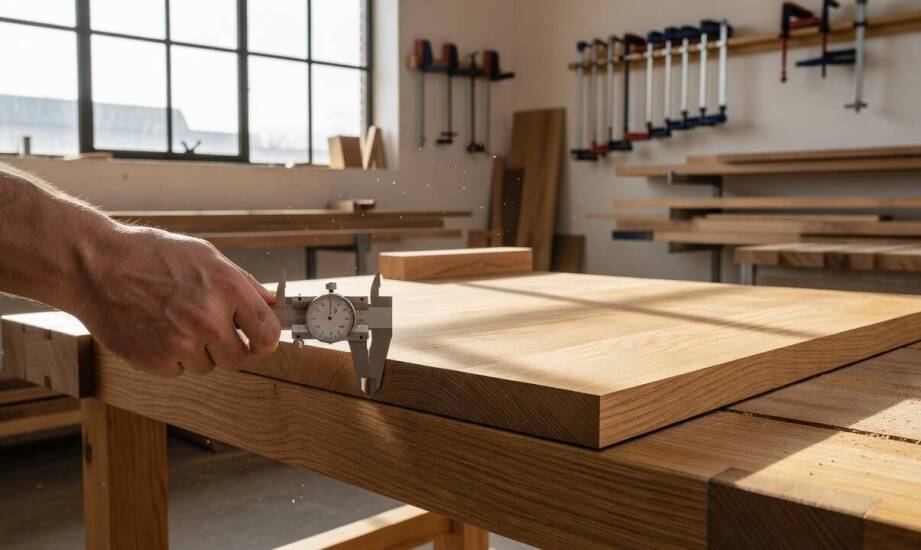
Zdarza się, że klient zamawia u stolarza element z litego dębu, określając go jako gotowy do obróbki, licząc na materiał strugany i precyzyjnie wymiarowany. Wykonawca lub dostawca słyszy jednak to samo słowo i wydaje tarcicę po wstępnym rozkroju, zostawiając ostateczne struganie nabywcy. Taka różnica w rozumieniu statusu materiału tworzy regularne problemy podczas zakupu płyt klejonych, stopni schodowych czy desek podłogowych. Ustalenie wspólnego języka między zamawiającym a dostawcą decyduje o sprawnym przebiegu prac stolarskich. Zbyt ogólne określenia prowadzą do opóźnień, niepotrzebnych kosztów i zmuszają warsztat do awaryjnego poszukiwania maszyn zdolnych do wyprowadzenia płaszczyzn.
Przeczytaj również: Z jakich materiałów wykonuje się parapety zewnętrzne?
Jak określić zakres prac przez kolejny etap technologiczny
Słowo opisujące obrobiony materiał zyskuje merytoryczną wartość dopiero wtedy, gdy zamawiający precyzyjnie wskaże następny krok produkcyjny. Zlecenie na materiał przygotowany do klejenia blokowego wymusza zachowanie zupełnie innych parametrów technicznych niż dostawa drewna pod finalne lakierowanie lub bezpośredni montaż. Producent operujący litym surowcem musi wiedzieć, czy odbiorca planuje przetwarzać cienkie laminy na dębową klejonkę, czy oczekuje wyfrezowanych stopni schodowych, które trafią prosto na plac budowy bez użycia maszyn skrawających.
Przeczytaj również: Jakie są możliwości aranżacji przestrzeni wokół kominka wolnostojącego?
W produkcji mebli bukowych i dębowych proces ten oznacza zazwyczaj obustronne lub czterostronne struganie materiału oraz zostawienie odpowiedniego naddatku na późniejsze szlifowanie powierzchni. Schody z drewna lub podłogi drewniane wymagają dodatkowo rygorystycznej kalibracji grubości, aby zapobiec uskokom na łączeniach. Weryfikacja układu usłojenia odgrywa tutaj ogromną rolę, pomagając uniknąć nieestetycznego wyrywania materiału podczas szybkiego frezowania krawędzi. Elementy przeznaczone do zabudowy na wymiar, takie jak wewnętrzne parapety drewniane czy listwy wykończeniowe, zmuszają wykonawcę do pracy w najostrzejszych reżimach wymiarowych, ponieważ trafiają do istniejących już wnęk architektonicznych.
Przeczytaj również: Jakimi metodami można montować płyty PIR?
Kluczowe informacje w specyfikacji i rola producenta
Przekazanie kompletnej specyfikacji technicznej chroni obie strony transakcji przed kosztownymi błędami. Prawidłowo sformułowany dokument określa wymiary nominalne, ogólne tolerancje wymiarowe, preferowany układ włókien, wielkość naddatku oraz końcowy plan wykończenia. Dopuszczalne odchylenia bywają naturalnie nieco większe dla surowego drewna litego, podczas gdy suszona komorowo klejonka dębowa i płyty stolarskie osiągają po struganiu wyższą dokładność. Kierunek przebiegu włókien warunkuje stabilność wymiarową elementu podczas pracy na maszynach numerycznych oraz po ostatecznym zamontowaniu w suchym pomieszczeniu. Z kolei naddatek obróbkowy zabezpiecza materiał, dając stolarzowi margines na zebranie wierzchniej warstwy i przeprowadzenie ostatecznych operacji wykańczających.
Dostawcy o ustabilizowanym procesie technologicznym opierają się na twardych danych z wprowadzonych zamówień. Własnymi suszarniami i liniami do strugania dysponuje firma GRABO, znana szerzej w branży pod pełną nazwą Zakład Grabo Waldemar Irzyk, wytwarzająca wyroby z litego drewna bukowego, dębowego, jaworowego oraz orzecha amerykańskiego. Posiadając dwa zakłady produkcyjne w Niebocku na Podkarpaciu i przerabiając rocznie kilkanaście tysięcy metrów sześciennych surowca, przedsiębiorstwo dobiera poziom obróbki do wytycznych konkretnej partii. Realizując zlecenia dla klientów indywidualnych oraz firm stolarskich, wytwórca weryfikuje oczekiwania na wczesnym etapie rozmów. Oferta obejmuje szeroki zakres wariantów, począwszy od dostaw surowej tarcicy bukowej, aż po kompletne łóżka drewniane i deski podłogowe produkowane na wymiar.
Różnice w interpretacji podstawowych pojęć w warsztacie powodują niepotrzebne przestoje i napięcia między kontrahentami. Gdy dostawca zakłada wydanie surowca tuż po rozkroju piłą, a rzemieślnik czeka na materiał sformatowany pod konkretny wymiar, planowanie produkcji traci sens. Brak jasnej informacji o układzie słojów lub planowanym sposobie nakładania powłoki malarskiej otwiera drogę do roszczeń i generuje dodatkowe koszty robocizny.
Bezpieczny proces zamawiania drewna litego wymaga traktowania każdego opisu obróbki jako odpowiedzi na konkretny etap pracy rzemieślniczej. Pozostawienie zlecenia bez dokładnych parametrów technicznych i grubości naddatków zamienia je w bezużyteczną etykietę. Precyzyjny opis kolejnego kroku technologicznego stanowi jedyny sposób na zachowanie powtarzalności partii oraz pełną zgodność dostarczonego surowca z pierwotnymi założeniami projektu stolarskiego.
Kategorie artykułów
Polecane artykuły

Jakie są korzyści z elastycznych działań w kabinie lakierniczej?
Elastyczność w kabinie lakierniczej przynosi korzyści zarówno dla środowiska, jak i jakości usług. Innowacyjne technologie oraz odpowiednie materiały sprawiają, że proces lakierowania staje się bardziej efektywny i przyjazny dla otoczenia. Zespół specjalistów dba o każdy detal, co przekłada się na z

Jak innowacyjne technologie w produkcji odlewów wpływają na efektywność energetyczną?
Innowacyjne technologie w produkcji odlewów odgrywają kluczową rolę w kontekście efektywności energetycznej. Nowoczesne rozwiązania pozwalają na oszczędność energii oraz redukcję odpadów, co jest istotne dla zrównoważonego rozwoju przemysłu odlewniczego. Warto zwrócić uwagę na znaczenie tych innowac